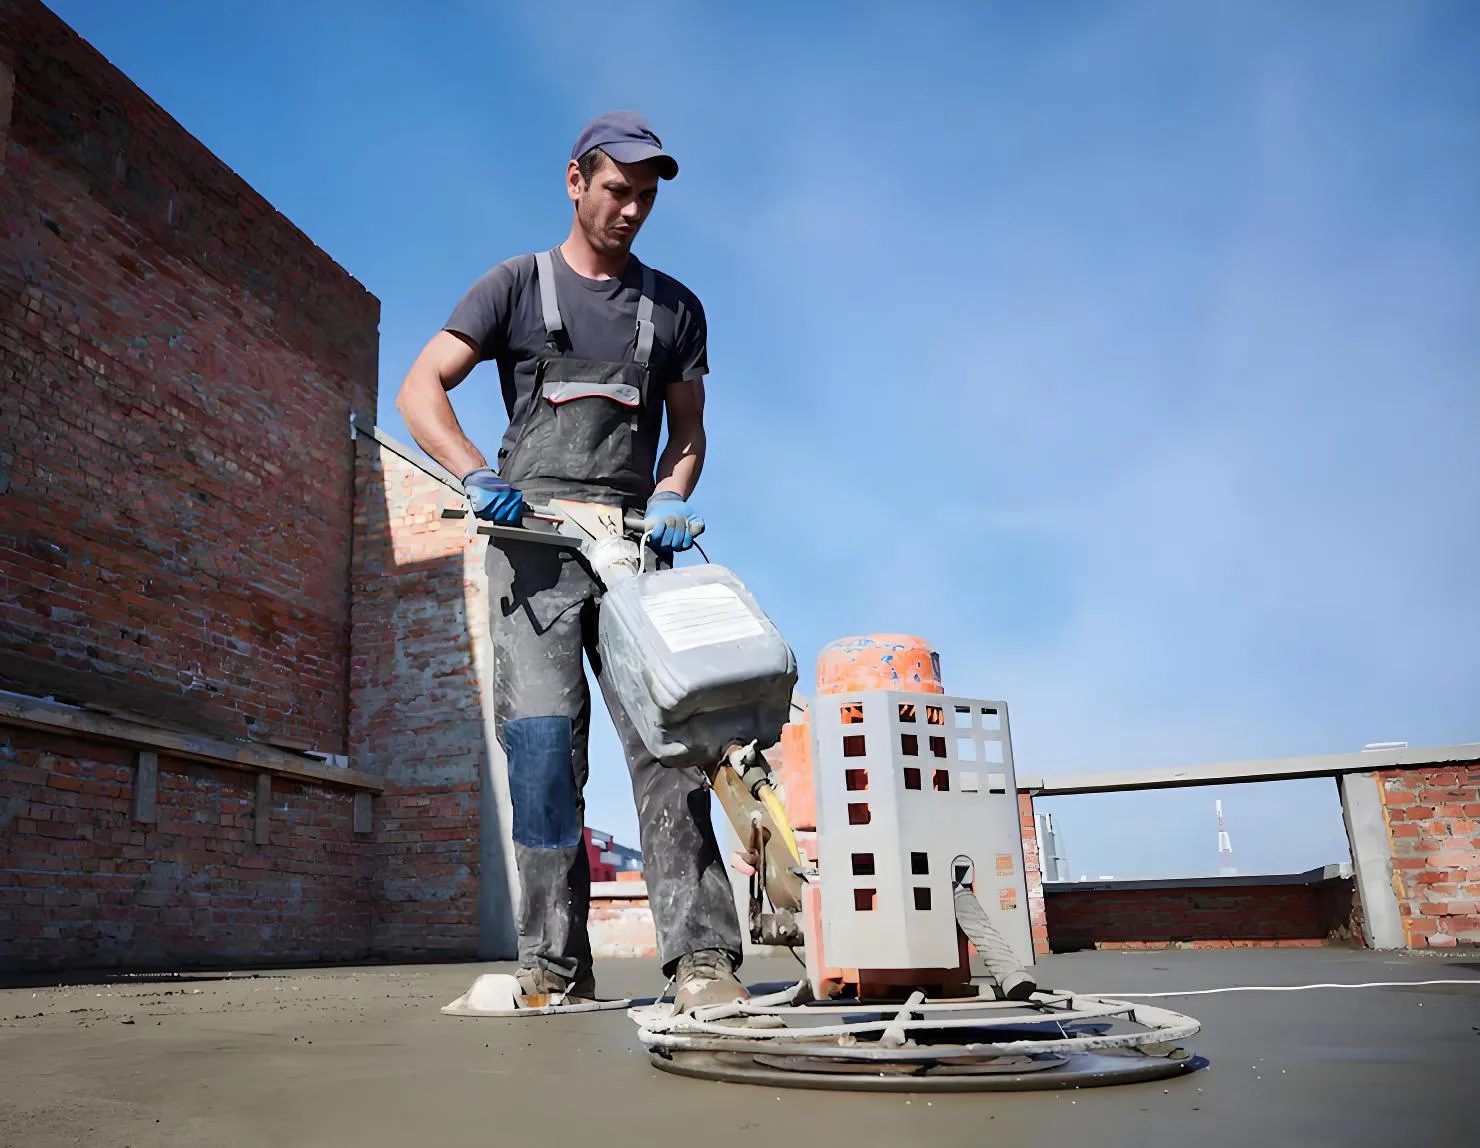
Fagmenn ná tökum á steypuvélinni sinni til að ná yfirburða steypuáferð. Þeir skila stöðugt gallalausum árangri í hverju verkefni og sýna einstakt handverk. Þessi skuldbinding lyftir steypuvinnu upp í hæstu iðnaðarstaðla, sem tryggir varanleg gæði og ánægju viðskiptavina.
Helstu veitingar
- Lærðu um rafmagnsspaðavélina þína. Þekki hluta þess og hvernig þeir virka. Þetta hjálpar þér að nota það rétt.
- Undirbúðu vinnustaðinn vel. Athugaðu steypuna og vélina þína. Þetta tryggir að verkið gangi snurðulaust fyrir sig.
- Notaðu rétta tímasetningu og blaðhorn. Þetta hjálpar þér að fá slétt og sterkt steinsteypt yfirborð.
Skilningur á steypuvélinni þinni
Skilningur á steypuvélinni þinni
Lykilhlutar og aðgerðir
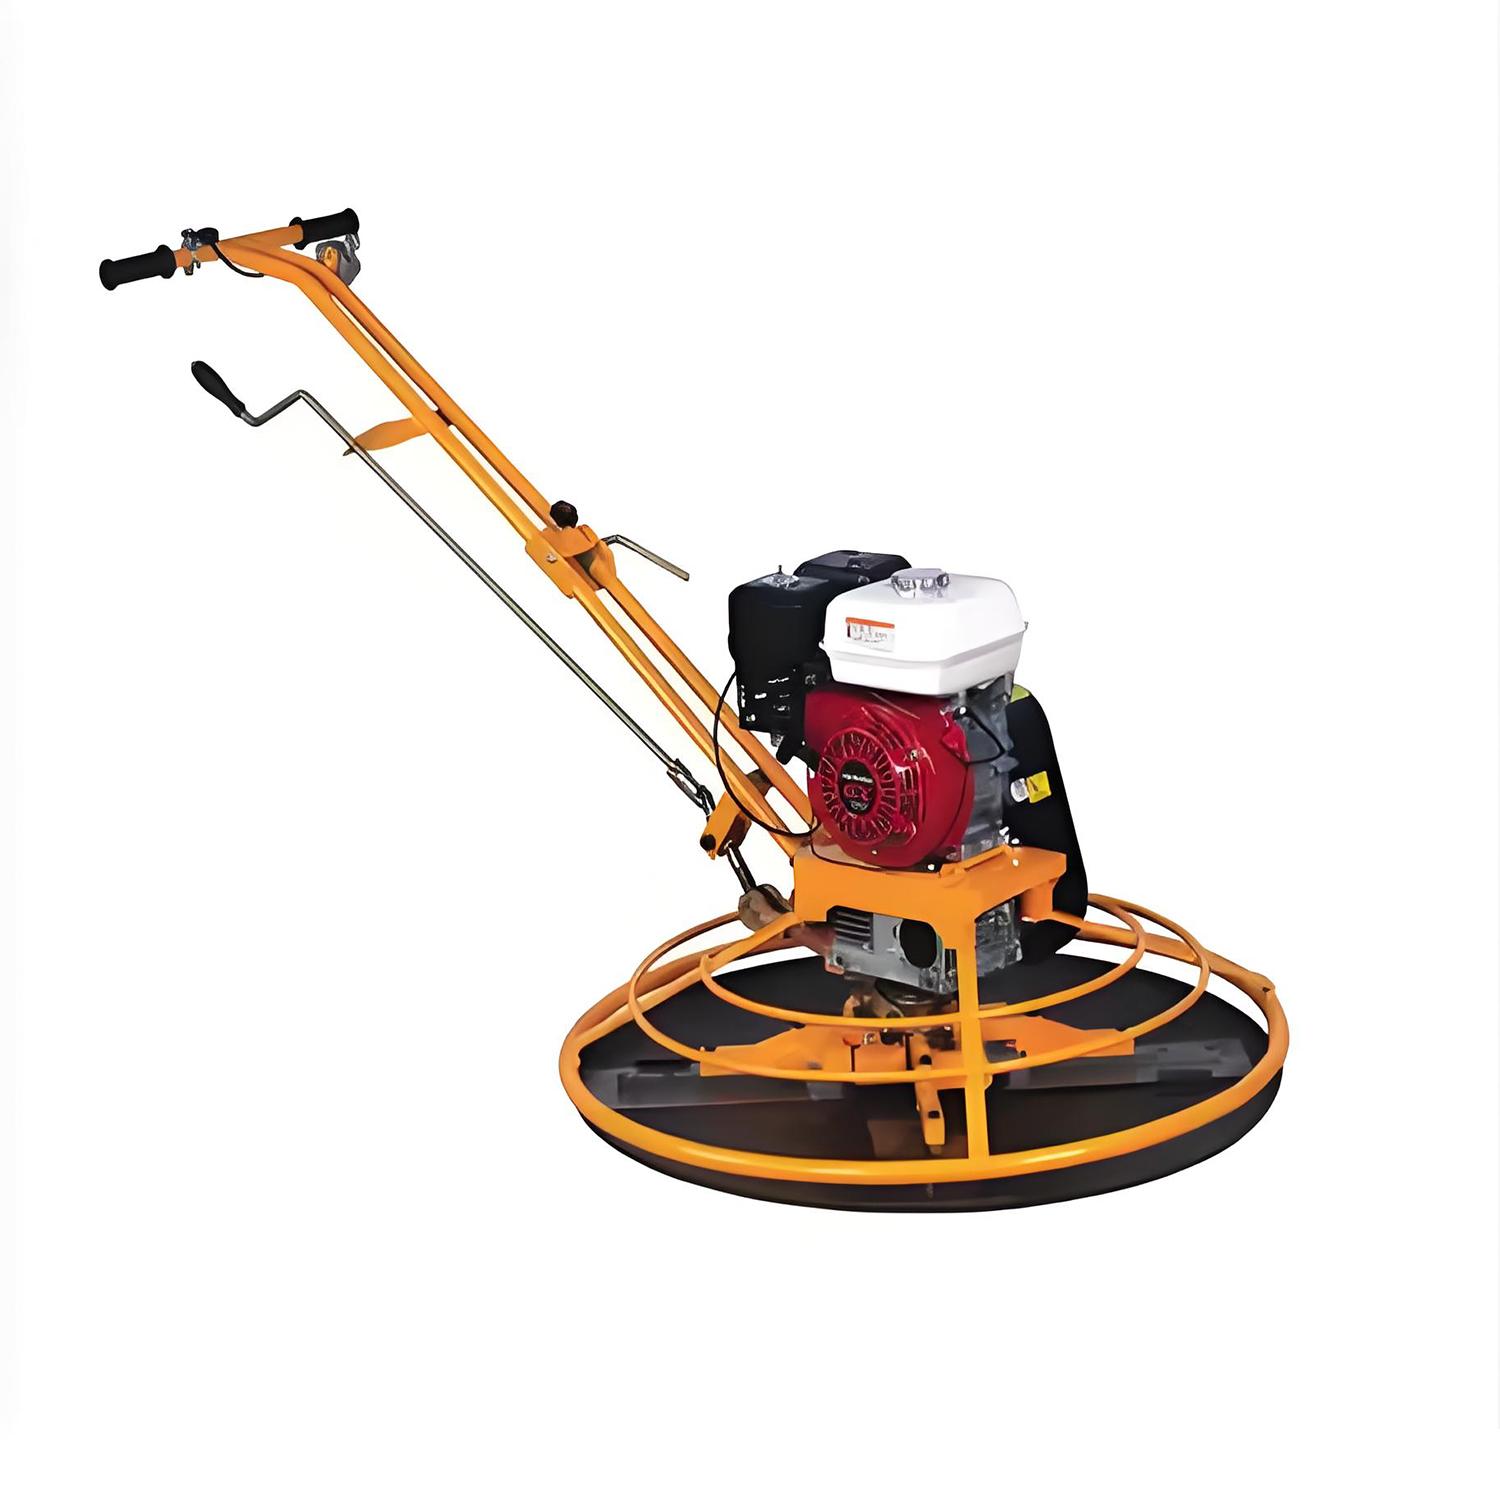
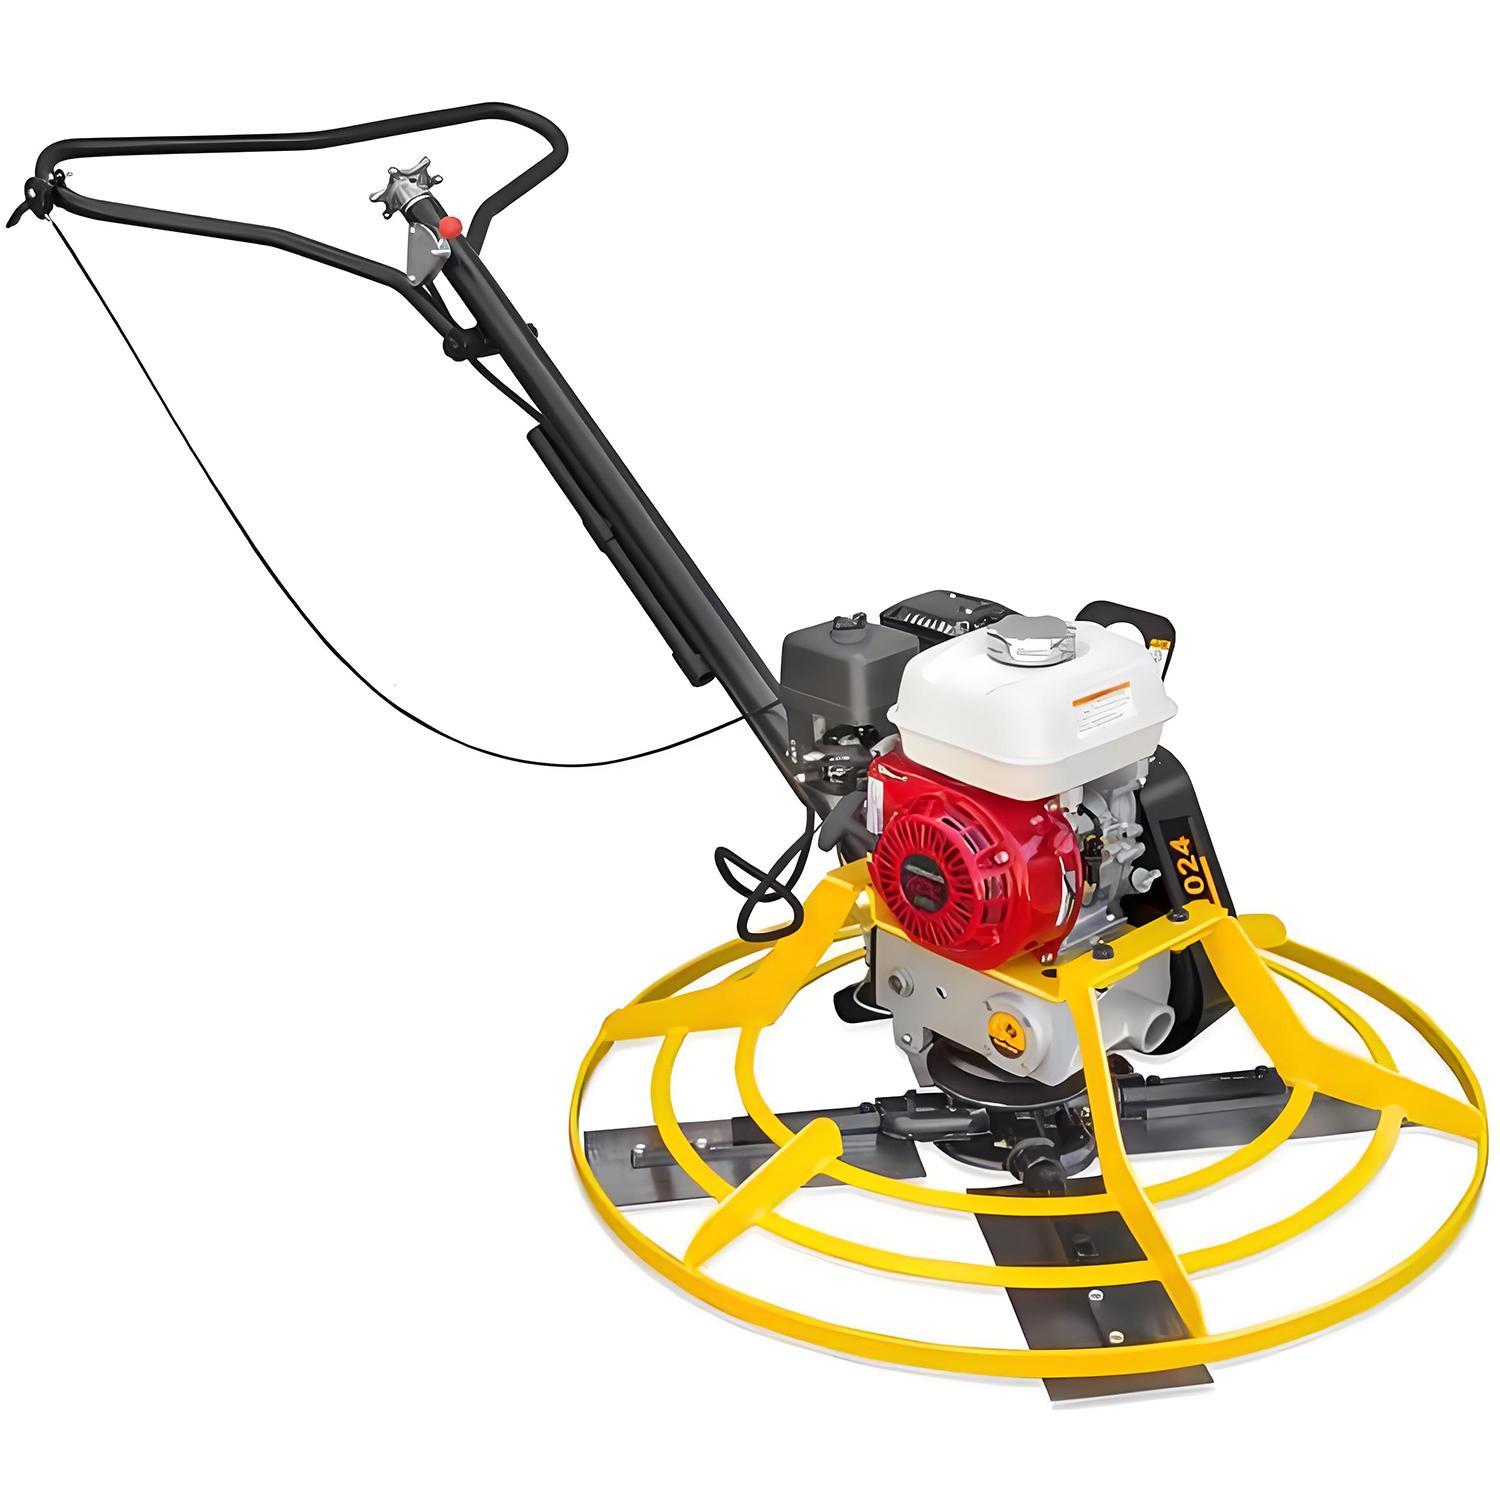
Nauðsynlegir hlutir rafmagnsspaða eru grunngrind, sem veitir burðarvirki, og blöðin sem snúast til að klára steypuna. Vélin knýr alla eininguna. Blöðin eru stillanleg fyrir horn og hæð, sem býður upp á meiri stjórn á frágangsferlinu. Þetta eftirlit er sérstaklega mikilvægt fyrir mismunandi steypublöndur og umhverfisaðstæður. Þegar spaðablöðin fara yfir steypuna gegna þau mikilvægum aðgerðum. Þeir þjappa yfirborðið, losa umfram vatn og stuðla að einsleitri áferð. Þessar aðgerðir eru mikilvægar til að koma í veg fyrir vandamál eins og sprungur. Max Heavy Type Power Trowel, til dæmis, er með þungum gírkassa úr áli og meðhöndluðum kopargír fyrir lengri endingartíma.
Walk-Behind vs Ride-On Models
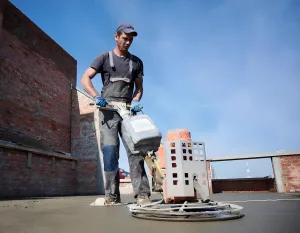
Verktakar velja á milli gangandi og hjólandi rafhlaðna rafskauta út frá verkstærð og sérstökum þörfum. Módel sem ganga á bak eru fyrirferðarlítil og handstýrð. Rekstraraðilar leiðbeina þeim aftan frá. Þeir eru hagkvæmir og auðvelt að stjórna þeim í þröngum rýmum. Þessar gerðir eru tilvalin fyrir smærri verkefni, venjulega undir 1.000 ferfeta, eins og íbúðarhúsnæði eða lítil atvinnuhúsnæði. Rafmagnssparkar eru stærri vélar með sæti fyrir stjórnandann. Þeir bjóða upp á mikla framleiðni og ná hraðar yfir stærri svæði. Þessar vélar henta stórum atvinnu- eða iðnaðarverkefnum eins og vöruhúsum og flugbrautum. Max Heavy Type Power Trowel er gangandi líkan, fullkomin fyrir nákvæmni vinnu í ýmsum stillingum.
Vélarafl og hraðastýring
Vélarafl og hraðastýring hafa veruleg áhrif á virkni rafhlöðunnar. Öflug vél sigrar á skilvirkari hátt steypuþol. Þetta leyfir dýpri innfellingu blaðsins og bættri þjöppun. Max Heavy Type Power Trowel, til dæmis, er með öflugri 5,5HP/4kW Honda GX160 bensínvél í iðnaðarflokki. Þetta veitir stöðugt afl og skreflausa hraðastjórnun frá 0 til 180 snúninga á mínútu. Rekstraraðilar nota lágan hraða (50–90 snúninga á mínútu) á fljótandi stigi til að koma í veg fyrir að steypuyfirborðið raskist. Þeir beita miklum hraða (100–150+ RPM) á frágangsstigi til að brenna og þjappa. Blaðhalli og hraði krefjast stöðugrar aðlögunar miðað við stillingartíma steypu og æskilegan frágang. Rangur hraði getur leitt til þess að yfirborðið rifni upp eða ófullnægjandi þjöppun.
Undirbúningur fyrir gallalausan frágang með steypuvélinni þinni
Nauðsynlegur staður undirbúningur
Rétt undirbúningur á staðnum tryggir ákjósanleg skilyrði fyrir rafmagnssnyrtibúnað. Starfsmenn verða að ganga úr skugga um að steypan hafi harðnað nægilega. Það verður að standa undir þyngd vélarinnar. Hins vegar ætti steypan að vera nógu mjúk til að hægt sé að slétta hana. Lítilsháttar 1/8 tommu lægð frá fótspori gefur til kynna góðan viðbúnað. Áður en byrjað er skaltu ganga úr skugga um að rafmagnsspaðan sé í góðu lagi. Athugaðu eldsneytisstig og athugaðu olíuhæð. Metið ástand blaðanna. Rekstraraðilar verða að jafna steypt yfirborð. Þeir fjarlægja allt umfram vatn. Þeir taka einnig á og leiðrétta ófullkomleika á yfirborði áður en vinna er hafin.
Hönnunarsjónarmið fyrir steypublöndu
Steypublönduhönnunin hefur veruleg áhrif á frágang. Stöðug lægð skiptir sköpum. Það gerir ráð fyrir einsleitri vinnuhæfni yfir plötuna. Forðist of blautar eða þurrar blöndur. Þetta getur leitt til yfirborðsgalla. Samanlögð stærð spilar líka hlutverki. Fínari malarefni gefa yfirleitt sléttari áferð. Íhugaðu íblöndunarefni vandlega. Þeir geta haft áhrif á stillingartíma og vinnuhæfni. Hafðu alltaf samráð við steypubirgðann. Þeir veita bestu blönduna fyrir sérstakar verkefniskröfur.
Persónuhlífar
Öryggi er í fyrirrúmi á hvaða byggingarsvæði sem er. Starfsmenn verða að vera með viðeigandi persónuhlífar (PPE). Þetta felur í sér öryggisgleraugu eða hlífðargleraugu. Þeir vernda augun gegn skvettum og rusli. Heyrnarhlífar eru líka nauðsynlegar. Power trowel vélar framleiða verulegan hávaða. Stáltástígvél vernda fæturna fyrir þungum búnaði. Hanskar verja hendur fyrir titringi úr steypu og vélum. Gakktu úr skugga um að allar persónuhlífar séu í góðu ástandi. Það veitir hámarks vernd meðan á notkun stendur.
Að ná tökum á rekstri steypukraftstrowel vél
Ákjósanleg tímasetning fyrir fyrstu ferðir
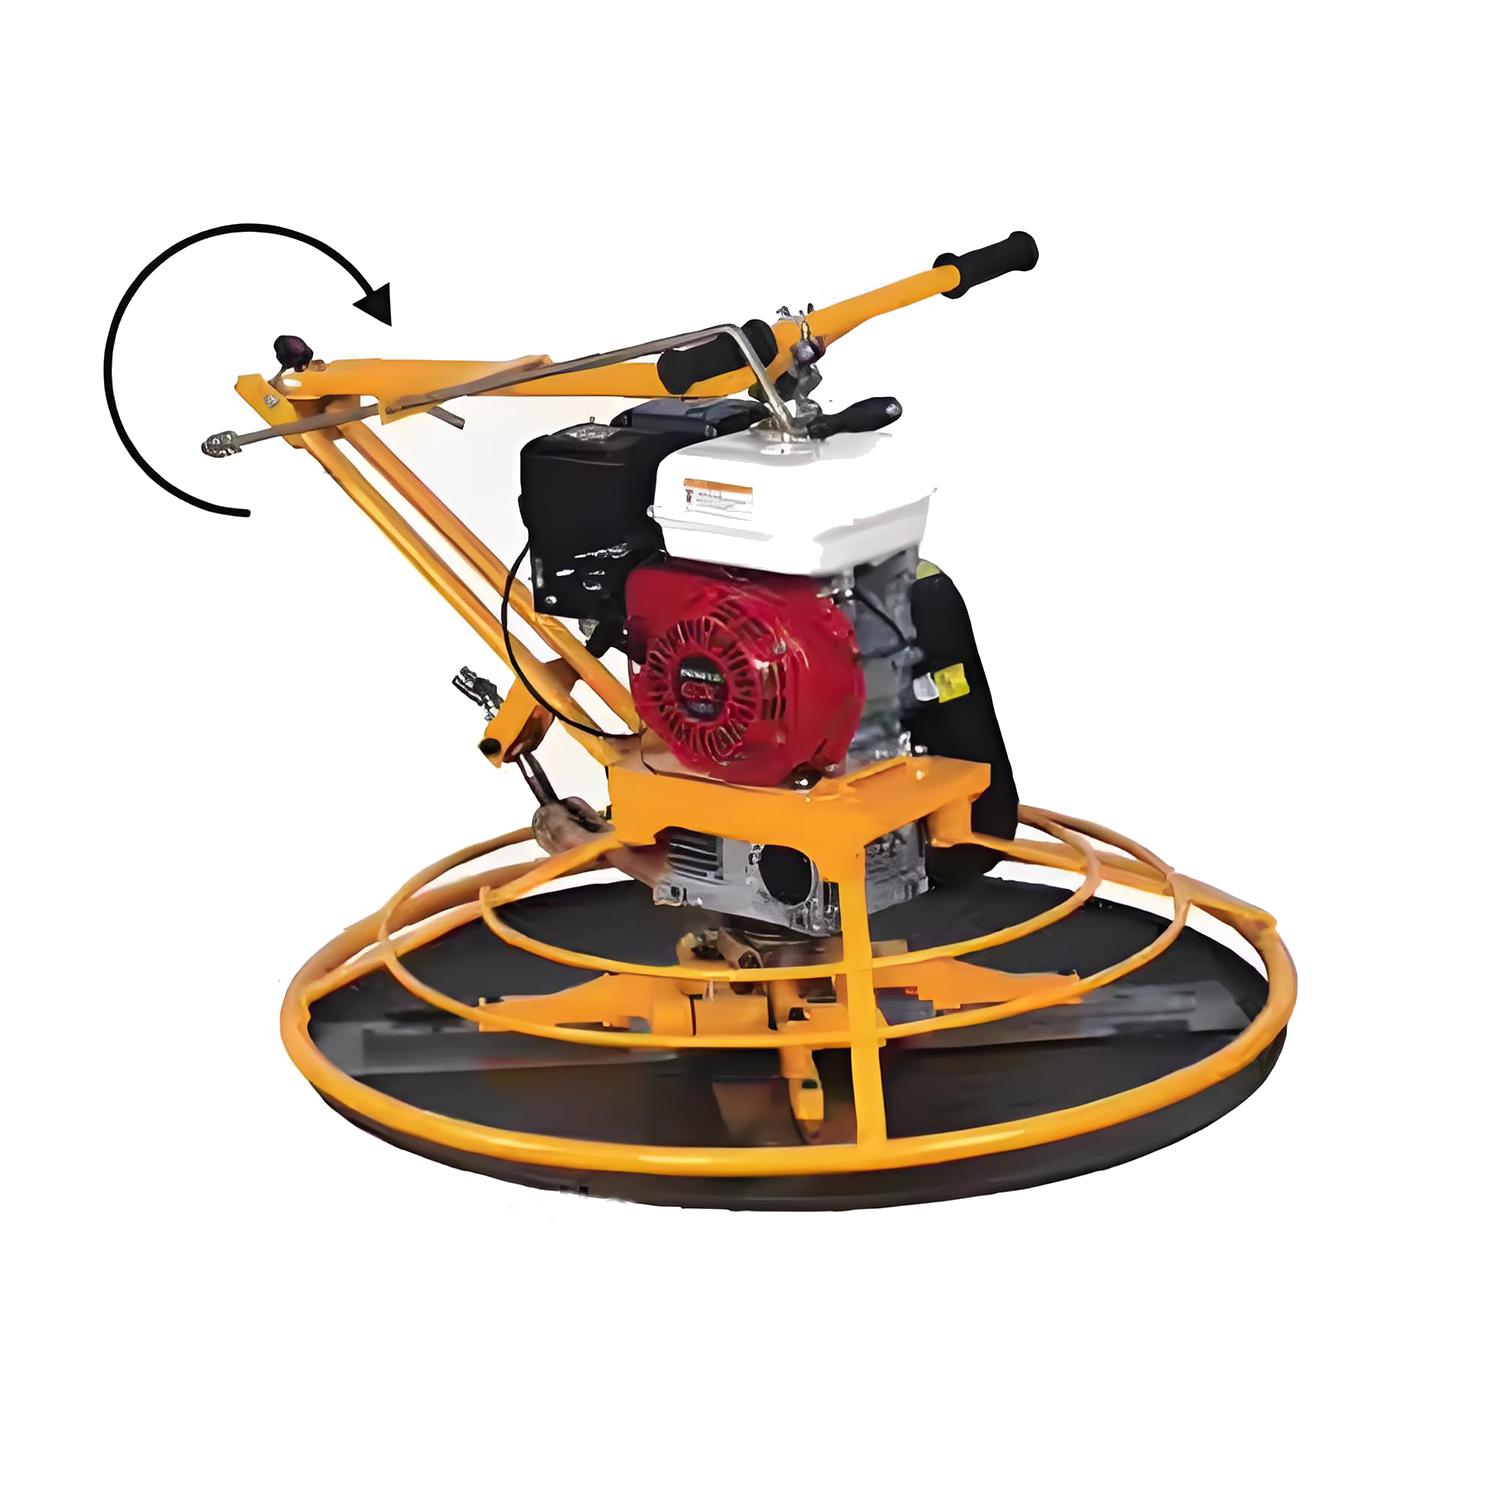
Að ná yfirburða steypu frágangi byrjar með nákvæmri tímasetningu fyrir fyrstu ferðir. Rekstraraðilar ákveða viðbúnað þegar steypt yfirborð styður þyngd þeirra. Fótspor sem stjórnandinn skilur eftir ætti að vera um það bil 1/8" til 1/4" djúpt. Efsta steypulagið festist ekki við stígvél rekstraraðilans þegar gengið er fast á það. Steinsteypan verður að vera nógu stíf til að bera þyngd rekstraraðila án þess að skilja eftir sig djúp spor. Þegar stigið er á plötuna ætti stjórnandinn ekki að sökkva meira en 1/4 tommu. Allt blæðingarvatn hlýtur að hafa horfið af yfirborðinu. Yfirborðið ber fótþrýsting án þess að sökkva. Þetta stig kemur venjulega fram 90 til 120 mínútum eftir að hellt er, þó það geti verið mismunandi eftir hitastigi og blöndun.
Umhverfisþættir hafa veruleg áhrif á þessa bestu tímasetningu. Mikill vindur flýtir fyrir rakatapi frá steypu, sem leiðir til ójafns herðarmynsturs og áferðarbreytinga. Þetta hefur bein áhrif á tímasetningu og skilvirkni rafhlöðuflutninga. Að fylgjast með umhverfishita á klukkutíma fresti og aðlaga vinnutíma til að viðhalda kjöraðstæðum (td 65-75°F) er mikilvægt fyrir árangursríka vökvasöfnun og hámarkshreinsun. Við heitar og þurrar aðstæður harðnar steypa hratt. Slípulagning hefst oft innan einnar til tveggja klukkustunda til að koma í veg fyrir vandamál eins og yfirborðsskorpu. Aftur á móti hægir kalt og blautt umhverfi á steypustillingarferlinu. Þetta seinkar því að spaða í nokkrar klukkustundir þar sem útblástursvatn er lengur að gufa upp og yfirborðsþéttleiki þróast hægar. Lofthiti og raki hafa bein áhrif á stillingartímann; heitir og vindasamir dagar flýta fyrir uppgufun, en kaldir eða rakir dagar tefja stillingarferlið.
Fljótandi tækni fyrir efnistöku
Flotblöð jafna fyrst og fremst yfirborðið og fjarlægja umframvatn úr nýsteyptri steypu. Þeir þrýsta niður malarefni og koma rjóma upp á yfirborðið. Þetta ferli fjarlægir einnig ófullkomleika og háa bletti og undirbýr yfirborðið fyrir síðari frágang. Blaðhornið skiptir sköpum fyrir frágang steypu. Það ræður snertingu milli blaðsins og steypu, sem hefur áhrif á slípun og lokaniðurstöðu. Flatara blaðhorn (lægra halla) gerir ráð fyrir árásargjarnari troweling, fjarlægir í raun ófullkomleika og jafnar yfirborðið fljótt. Aftur á móti veitir brattara blaðhorn (hærra halla) sléttari frágang, fínpússar yfirborðsáferðina og skapar fágað útlit. Þættir sem hafa áhrif á val á blaðhorni eru steypusamkvæmni, æskileg yfirborðsáferð og færni stjórnanda.
Frágangur steypu felur í sér margar samfelldar ferðir í röð eftir fljótandi til að framleiða þétt, slétt og hart yfirborð. Rekstraraðilar leyfa steypunni að ná réttu settinu á milli umferða. Sumir verktakar nota tvær vélar, eina með flotblöðum og aðra með frágangsblöðum, til að láta flot- og frágangsaðgerðir halda áfram án tafar. Fyrir bæði fljótandi og frágang er blaðhornið mikilvægt. Fyrsta ferðin hefst með því að blaðið lyftist aðeins. Með hverri troweling í röð auka rekstraraðilar horn blaðsins smám saman (ekki meira en 1 tommu eða 2,5 cm) til að beita meiri þrýstingi á harðnandi yfirborðið. Þetta hjálpar til við að búa til þétt og endingargott steypuyfirborð. Ef blaðið hallar í of stóru horni getur það valdið „djammi“ eða hryggjum. Þetta krefst þess að draga úr halla þar til yfirborðið er slétt og jafnt. Vélarhreyfing er líka mikilvæg; kraftfljótandi byrjar hornrétt á flotstefnu nautsins. Ef önnur fljótandi ferð á sér stað ætti hún að vera hornrétt á fyrstu ferðina. Slípunaraðgerðir í röð eru hornréttar á fyrstu troweling. Hver frágangur í röð ætti að skarast fyrri umferð um hálfa breidd vélarinnar til að tryggja fullkomna þekju plötunnar og lágmarka ófullkomleika. Þegar unnið er með aðliggjandi plötur gengur vélin samsíða saumnum, með blöð sem skarast um nokkrar tommur, til að forðast að skapa högg.
Stilling á blaðhæð fyrir frágang
Aðlögun blaðhalla er mikilvæg til að ná fram ýmsum steypuáferð. Rekstraraðilar byrja fyrsta fljótandi stigið með því að stilla halla blaðsins flatt (0°-5°) og vinna á minni hraða til að jafna yfirborðið varlega. Eftir því sem steypurnar stífna auka þeir blaðhallann smám saman í 10°-20° fyrir léttan til miðlungs frágang. Fyrir síðustu umferðina á hörðu yfirborði auka ökumenn blaðhallann enn frekar í 25°-30°. Til að ná hágljáandi gljáandi áferð nota þeir frágangsblöð með hámarkshalla og háum snúningi á næstum hertu yfirborði. Þetta ferli byggir upp núning og hita, sem hjálpar til við að „brenna“ gólfið, sem stuðlar að því gljáandi útliti sem óskað er eftir.
Röng stilling á blaðhalla getur leitt til yfirborðsgalla. Ef stjórnendur auka horn blaðsins of hratt miðað við stífleika yfirborðsins getur „blaðsláttur“ átt sér stað. Ef hraðinn og hornið er of árásargjarnt mun yfirborðið brenna eða blaðra.
Eftirfarandi tafla sýnir dæmigerða hnífahorn og hraða fyrir mismunandi frágangsþrep:
| Sviði | Blaðhorn (gráður) | Hraði (rpm) | Tilgangur |
|---|---|---|---|
| Fyrsti frágangur | 10-15 | 300-400 (lágt) | Fjarlægðu fljótandi slurry og lítilsháttar högg |
| Annar frágangur | 25-30 | 400-600 (miðlungs/hátt) | Samningur og eykur yfirborðsþéttleika og gljáa |
| Ofurslétt yfirborð | 30-45 | N/A | Ná ofursléttu yfirborði (td iðnaðargólf), krefst nægilegs steypustyrks |
Lokapassar fyrir slétt yfirborð
Lokaferðirnar með Concrete Power Trowel Machine eru mikilvægar til að ná hágæða, sléttu yfirborði. Rekstraraðilar framkvæma margar sendingar í skiptis áttir á meðan á lokaþrepinu stendur. Þeir fylgjast með brennslu eða blaðmerkjum meðan á þessum ferðum stendur. Markmiðið er að tryggja að lokasendingin skili sér í glansandi, hörðu yfirborði. Rekstraraðilar framkvæma frágang með frágangi eða samsettum hnífum eftir að yfirborðið hefur aðeins stífnað. Þeir endurtaka ferðir eftir þörfum til að ná tilætluðum gljáa. Strax eftir lokaferðina skoða rekstraraðilar yfirborðið fyrir sprungur, ójöfn svæði eða bletti sem gleymdist og leiðrétta þau. Þessi nákvæma athygli á smáatriðum tryggir gallalausan og fagmannlegan steypuáferð.
Ábendingar um fullkominn frágang með steypuvélinni þinni
Velja réttu blöðin og pönnurnar
Að velja rétt blöð og pönnur er mikilvægt til að ná faglegri steypuáferð. Hágæða efni hafa veruleg áhrif á frammistöðu og endingu. Kraftslípublöð úr efstu flokki kolefnisstáli, eins og Wagman WX614-F og MARSHALLTOWN M6094, bjóða upp á einstaka endingu og langan líftíma. Þessar sterku byggingar tryggja stöðugan árangur og standast slit jafnvel eftir mikla notkun. Þessi ending gerir þau að hagkvæmu vali með tímanum. Hert stálblöð með ryðvarnarmeðferð tryggja enn frekar endingu og stöðuga frammistöðu í erfiðu umhverfi. Þessi efni gefa áreiðanlegar niðurstöður og draga úr viðhalds- og endurnýjunarkostnaði. Rafmagnssleifarblöð úr plasti vinna sama starf og hliðstæða stál án þess að slípa steypuna, sem er núningur stálblaðs sem skilur eftir dökk merki. Hins vegar hafa plastblöð aukakostnað og styttri líftíma miðað við stálblöð. Max Power Trowel býður upp á hraðskipta blaðakerfi, sem gerir kleift að skipta um blað án verkfæra á innan við tveimur mínútum, sem eykur skilvirkni á vinnustaðnum.
Áhrif veðurskilyrða
Veðurskilyrði hafa veruleg áhrif á steypublöndunartíma og frágangsaðgerðir. Hátt hitastig flýtir fyrir steypustillingarferlinu, sem getur dregið úr styrkleika hennar og gæðum. Sterkir vindar fjarlægja raka af steypuyfirborðinu, sem leiðir til hraðari stillingar og minni styrkleika. Vindhraði yfir 15 mph eykur hættuna á vindrofi, sem truflar vökvunarferlið. Þetta leiðir til 20% minnkunar á styrk með aðeins 10% minnkun á raka. Steinsteypa harðnar hraðar í heitu veðri vegna þess að raki gufar hraðar upp. Þessi hraða uppgufun eykur líka líkurnar á sprungum. Steinsteypa steypt og hert við 75°F skilar betri árangri en steypa steypt og hert við 100°F. Kaldir vindar skapa einnig „vindkulda“ áhrif, fjarlægja hita úr steypunni. Þetta stuðlar að því að plastrýrnun sprungur ef yfirborðið þornar of snemma.
Samkvæmt ACI geta steypugæði verið skert af "...einni eða samsetningu af eftirfarandi skilyrðum sem hafa tilhneigingu til að skerða gæði nýblandaðrar eða hertrar steypu með því að hraða rakatapi og hraða sementsvökvunar, eða valda á annan hátt skaðlegum árangri: hátt umhverfishitastig; hátt steypuhitastig; lágt rakastig; og mikill vindhraði.”
Verktakar innleiða nokkrar mótvægisaðgerðir til að tryggja gæðafrágang við slæmt veður.
- Vindasamt veður: Búðu til vindhlífar eða tímabundnar girðingar til að hindra loftflæði og draga úr uppgufun. Þeygðu yfirborðið reglulega til að halda því vökva. Berið á herðandi efnasambönd til að innsigla raka og tryggja stöðuga raka.
- Heitt og þurrt loftslag: Notaðu vökvastjórnunartækni. Notaðu hersluaðferðir eins og þoku eða raka til að koma í veg fyrir hraða uppgufun og rýrnun. Skipuleggðu steypuvinnu á kaldari hluta dags, svo sem á morgnana eða síðdegis. Gefðu skugga yfir ferska steypu til að hægja á þurrkun. Haldið yfirborðinu röku með því að nota herðandi efnasambönd, blautan burlap eða herðandi teppi. Notaðu kaldara vatn í blönduna og íhugaðu íblöndunarefni til að lengja vinnutímann.
- Froststig: Haltu viðeigandi hitastigi fyrir steypublöndu, fylliefni og vatn. Notaðu upphitaða eða tímabundna girðingu til að vernda ferska steypu. Hyljið steypu með einangruðum hertandi teppum og tryggið að þau haldist örugg.
- Miklar rigningar: Gakktu úr skugga um réttan undirbúning og frárennsli á staðnum með fullnægjandi halla og rásum. Fylgstu með veðurspám og stilltu tímaáætlun ef von er á mikilli rigningu. Hyljið ferska steypu með plastdúk eða veðurþolnum presennum, tryggilega fest. Skoðaðu steypu með tilliti til yfirborðsskemmda eftir rigningu og taktu vandamál tafarlaust.
Forðastu að ofvinna steypu
Ofvinna á steypuyfirborðinu við frágang getur leitt til nokkurra langtíma burðar- og fagurfræðilegra vandamála. Óviðeigandi frágangstækni getur fangað loft undir yfirborðinu, sem leiðir til blöðrumyndunar. Blöðrumyndun hefur neikvæð áhrif á fagurfræði steypunnar og skerðir endingu hennar og heilleika með tímanum. Ofvinnsla yfirborðsins dregur úr loftinnihaldi yfirborðssteypunnar, sem gerir hana veikari og næmari fyrir hölkun frá frosti. Að auki þvingar það vatn aftur inn í yfirborðslagið að trowela meðan blæðingarvatn er enn til staðar. Þetta eykur hlutfall vatns og sement, sem leiðir til gljúps og minna varanlegrar steypuyfirborðs. Ofvinnsla steypu eða vatnsbót á meðan á frágangi stendur veikir yfirborðið, sem leiðir til þess að það losnar, þar sem efsta lagið flagnar af. Þetta eyðileggur útlitið og gerir steypuna viðkvæma fyrir skemmdum af völdum veðurs og slits, sem krefst þess að skipta um eða plástra fyrr.
Kantvinna og smáfrágangur
Kantavinna og frágangur smáatriða skipta sköpum fyrir fullkomna og faglega steypuplötu. The Concrete Power Trowel Machine skarar fram úr á stórum, opnum svæðum, en brúnir og þröng rými krefjast sérstakrar athygli. Rekstraraðilar nota oft smærri spaða eða handspaða fyrir þessi svæði. Þetta tryggir stöðugan frágang frá miðju að jaðri. Gefðu gaum að svæðum í kringum súlur, niðurföll og þenslusamskeyti. Þessir blettir krefjast vandlegrar handfrágangs til að passa við gæði yfirborðs sem er vélknúið. Rétt kantvinna kemur í veg fyrir ótímabæra flögnun og gefur hreint, skarpt útlit. Frágangur smáatriða tryggir jafna áferð og þéttleika yfir alla plötuna, sem eykur bæði fagurfræði og endingu.
Algeng mistök sem þarf að forðast með steypuvélinni þinni
Rangur upphafstími
Rekstraraðilar gera oft mistök með því að hefja rafhlöðuaðgerðir of snemma eða of seint. Að hefja vinnu ótímabært, meðan blæðingarvatn er eftir á yfirborðinu, veldur nokkrum göllum. Þar á meðal er ótímabært slit á yfirborði og flögnun, þar sem blæðingarvatn blandast inn í yfirborðið. Þetta skapar veik svæði. Flögnun eða flögnun stafar einnig af því að hækkandi vatn og loft festist í gildru. Sprungur úr plastrýrnun eiga sér stað ef uppgufunarhraði fer yfir blæðingarhraða fyrir áferð. Þetta leiðir til snemma þurrkunar og yfirborðs rifna. Skorp myndast þegar of mikið rakatap skapar stíft yfirborð sem erfitt er að klára. Flögnun á steypuhræra, tegund af yfirborðsflögnun, á sér stað yfir stórar agnir vegna snemmbúins þurrkunar á yfirborði. Aftur á móti, að byrja of seint, þegar steypan verður of stíf, leiðir til illa áferðarfallegra yfirborða.
Óviðeigandi blaðhorn
Rangt blaðhorn við kraftslípun stuðlar að algengum ófullkomleika á yfirborði. Ef blaðhornið er stillt of lágt fjarlægir of mikið efni. Þetta veldur grófu yfirborði. Aftur á móti leiðir það til ófullnægjandi þjöppunar að stilla blaðhornið of hátt. Það leiðir einnig til skorts á æskilegri sléttleika. Þessi atriði stuðla að ójafnri áferð og öðrum ófullkomleika á yfirborði. Rekstraraðilar verða að stilla blaðhornið nákvæmlega til að ná sem bestum árangri.
Skilur eftir sig trowel-merki
Að skilja eftir spaðamerki á fullunnu steypuyfirborðinu gefur til kynna óviðeigandi tækni. Rekstraraðilar valda oft þessum merkjum með því að stöðva vélina skyndilega eða með því að skarast ekki rétt. Þeir gætu líka notað óhrein eða skemmd blað. Haltu áfram stöðugri hreyfingu til að forðast merki. Gakktu úr skugga um að hver gangur skarist hið fyrra um að minnsta kosti hálfa breidd vélarinnar. Hreinsaðu reglulega og skoðaðu blöðin með tilliti til slits.
Hunsa Concrete Slump
Að hunsa steypufallið hefur veruleg áhrif á lokafráganginn. Slump mælir vinnsluhæfni og samkvæmni steypublöndunnar. Ósamræmi lægð leiðir til ójafns setningartíma yfir plötuna. Þetta gerir einsleitan frágang erfiðan. Of mikil lægð (of blaut) getur valdið of miklu blæðivatni og veikara yfirborði. Of lág lægð (of þurr) gerir steypuna erfiða í vinnslu og frágangi mjúklega. Gakktu úr skugga um að steypublandan hafi rétta lægð fyrir verkefnið.
Öryggi og viðhald fyrir steypuvélina þína
Virkar á öruggan hátt á staðnum
Rekstraraðilar verða að setja öryggi á byggingarsvæðum í forgang. Þeir fá faglega þjálfun og skilja frammistöðu vélarinnar. Fyrir hverja notkun skoða þeir rafmagnsspaðann með tilliti til slits og skemmda. OSHA leiðbeiningar krefjast sérstakrar persónuhlífar (PPE). Þetta felur í sér viðeigandi byggingarstígvél og fatnað sem er ekki of laus. Rekstraraðilar nota öryggishjálma, hlífðargleraugu og eyrnahlífar. Þeir hylja einnig óvarða húð og vernda gegn innöndun ryks. Vertu alltaf vakandi og forðastu truflun meðan á notkun stendur.
Venjuleg vélaskoðun
Reglulegar skoðanir tryggja að rafmagnssnyrjan virki á skilvirkan og öruggan hátt. Fyrir hverja notkun athuga rekstraraðilar nokkra lykilhluta. Þeir skoða blað með tilliti til slits, sprungna eða ójafnra brúna. Þeir staðfesta tengingu aflgjafa og stöðu kveikja/slökkva. Rekstraraðilar athuga einnig kertin með tilliti til óhreininda eða skemmda. Þeir staðfesta eldsneytismagn og skoða mótorinn eða vélina með tilliti til vélrænna vandamála. Athuga þarf drifreiminn með tilliti til slits eða skemmda. Rekstraraðilar skoða einnig handfangsstýringar, gírkassann og drifkerfið með tilliti til galla.
Þrif og geymsluaðferðir
Rétt þrif og geymsla lengja líftíma vélarinnar. Rekstraraðilar hreinsa af steypu eins fljótt og auðið er eftir notkun. Þurrkuð steinsteypa verður mun erfiðara að fjarlægja. Þeir nota þrýstiþvottavél strax eftir frágang til að fjarlægja umfram steypu. Fyrir betri þrif hjálpa vörur eins og Liquid Hammer við að halda hreyfanlegum hlutum hreinum. Eftir hverja notkun þvo stjórnendur vélina til að fjarlægja fitu og rusl. Þeir framkvæma smur- og viðhaldsskoðanir. Þegar vélin er geymd fylgja þeir ráðleggingum framleiðanda.
Háþróuð tækni fyrir steypuvélina þína
Burnishing fyrir háan gljáa
Með því að ná háglans, gljáandi áferð eykst fagurfræði steypu. Rekstraraðilar skipta út venjulegum blöðum fyrir samsett blað eða sérfægingarblöð á lokafrágangi. Til að ná þessum gljáandi gljáandi áferð nota rekstraraðilar frágangsblöð með hámarkshalla og háum snúningi á næstum hertu steypuyfirborði. Eftir að yfirborðið hefur stífnað skipta þeir yfir í að klára blað. Rekstraraðilar auka blaðhallann smám saman úr 5° upp í 30°. Þeir auka einnig snúninginn á mínútu fyrir aukna yfirborðsþjöppun. Rekstraraðilar framkvæma að minnsta kosti tvær lokasendingar, til skiptis. Finish blöð eru sérstaklega hönnuð fyrir lokastig steypufrágangs og til að ná fáguðu útliti.
Vinna með aukaefni
Steypuaukefni geta verulega aukið afköst og frágangseiginleika. Rekstraraðilar nota oft hraða til að flýta fyrir stillingartíma, sem er gagnlegt við kaldari aðstæður. Töfrar lengja vinnutímann, gagnlegar í heitu veðri eða fyrir stóra hella. Ofurmýkingarefni bæta vinnanleika án þess að bæta við umfram vatni, sem leiðir til þéttari, sterkari steypu. Það er mikilvægt að skilja hvernig hvert aukefni hefur áhrif á stillingu og herðingarferli steypu. Þessi þekking gerir rekstraraðilum kleift að aðlaga trowel tækni og tímasetningu til að ná sem bestum árangri.
Gerir við minniháttar ófullkomleika
Jafnvel við aðgerð sérfræðinga geta smávægilegar ófullkomleikar komið fram. Rekstraraðilar nota árangursríkar aðferðir til að gera við þessa yfirborðsgalla á rafhlaðinni steypuplötu. Steinsteypuuppbót felur í sér að þunnt lag af ferskri steypu er lagt yfir núverandi yfirborð. Þessi tækni endurheimtir útlit og bætir styrk. Efni eru meðal annars steypuálagsblöndu, spaða eða raka og bindiefni fyrir rétta viðloðun. Það leiðréttir á áhrifaríkan hátt minniháttar ófullkomleika á yfirborðinu. Fyrir stærri holur og lægðir nota rekstraraðilar steypuplástra. Þetta ferli felur í sér að þrífa skemmda svæðið, setja á bindiefni og fylla skarðið með plástraefni. Efni eru mismunandi og innihalda tilbúnar steypublettablöndur, steypuhræra og sérviðgerðarsambönd. Réttur undirbúningur og frágangur skipta sköpum fyrir slétta og endingargóða viðgerð.
Rekstraraðilar betrumbæta færni sína í Concrete Power Trowel Machine með stöðugri æfingu. Að beita þessum háþróuðu aðferðum skilar stöðugum faglegum árangri í hverju verkefni. Stöðugt nám og aðlögun tryggir yfirburða steypufrágang. Fagmenn ná gallalausu yfirborði, lyfta handverki sínu upp í hæstu iðnaðarstaðla.
Algengar spurningar
Hvenær er tilvalinn tími til að hefja rafmagnsslípun?
Rekstraraðilar byrja þegar steypa styður þyngd þeirra. Fótspor ættu að vera 1/8 til 1/4 tommu djúp. Allt blæðingarvatn hlýtur að hafa horfið af yfirborðinu.
Hvernig koma rekstraraðilar í veg fyrir sleifarmerki?
Rekstraraðilar viðhalda stöðugri hreyfingu vélarinnar. Þeir tryggja að hver leið skarist þá fyrri um hálfa breidd vélarinnar. Hreinsaðu reglulega og skoðaðu blöðin með tilliti til slits.
Hvers vegna er aðlögun blaðhalla mikilvæg?
Aðlögun blaðhalla stjórnar frágangsáferðinni. Flatara horn jafnar yfirborðið. Brattara horn betrumbætir yfirborðið fyrir fágað útlit. Rangt horn veldur göllum.